焊接机器人在汽车零部件自动点焊生产线中的应用与技术要点
📅 2026-10-24
🔖 点焊机,排焊机,对焊机,滚焊机,碰焊机,龙门点焊机,储能点焊机,中频点焊机,自动点焊机,焊接机器人
汽车零部件点焊工序长期面临一个现实矛盾:工件批量大、节拍要求快,但焊点位置一致性差、电极磨损快,人工操作很难稳定保证熔核直径。尤其在车身结构件、座椅骨架、底盘支架等场景,一个焊点虚焊就可能导致整批报废。如何在高节拍下把焊接质量锁死,是摆在工艺工程师面前的核心问题。
行业现状:从单机点焊到机器人工作站
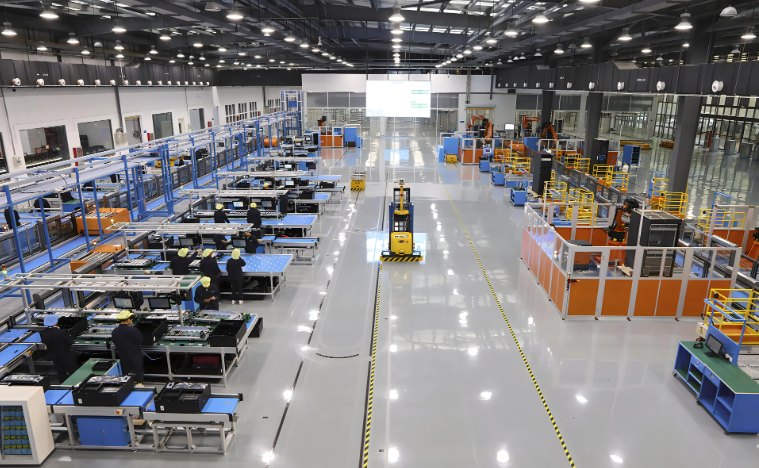
目前多数零部件厂仍以点焊机单机配合人工上下料为主,一台中频点焊机或储能点焊机配一名操作工,节拍受限于人眼对位和手动加压。近两年,焊接机器人搭配伺服焊钳的自动点焊生产线逐渐成为主流配置,机器人重复定位精度可达±0.05mm,配合自动点焊机的电流闭环控制,焊点飞溅率能压到1%以下。
核心技术要点与选型参考
机器人自动点焊线的技术核心不在机器人本体,而在焊接电源与工装夹具的匹配。中频逆变电源的电流上升速度快,适合镀锌板焊接;储能电源则更适合铜合金、铝合金等导热快的材料。工装方面,龙门点焊机结构常用于大尺寸件多点同步焊接,而排焊机和滚焊机在网格类、筒体类零件上各有分工。
选型时可重点评估以下几点:
- 焊钳随动性与变压器功率匹配(建议预留20%余量)
- 电极修磨周期与机器人轨迹补偿功能的联动
- 是否具备焊接电流、电极位移的实时监控与追溯
- 对碰焊机、对焊机等辅助工序的产线衔接方式
应用前景
随着一体化压铸件和超高强钢比例上升,焊接机器人与点焊机的协同将向自适应控制方向走——电极力、电流、通电时间随板材厚度和间隙自动调整。佛山市宇辰机电科技有限公司在龙门点焊机、中频点焊机及自动点焊工作站的集成上积累了多条产线经验,可为零部件企业提供从单机到整线的匹配方案。